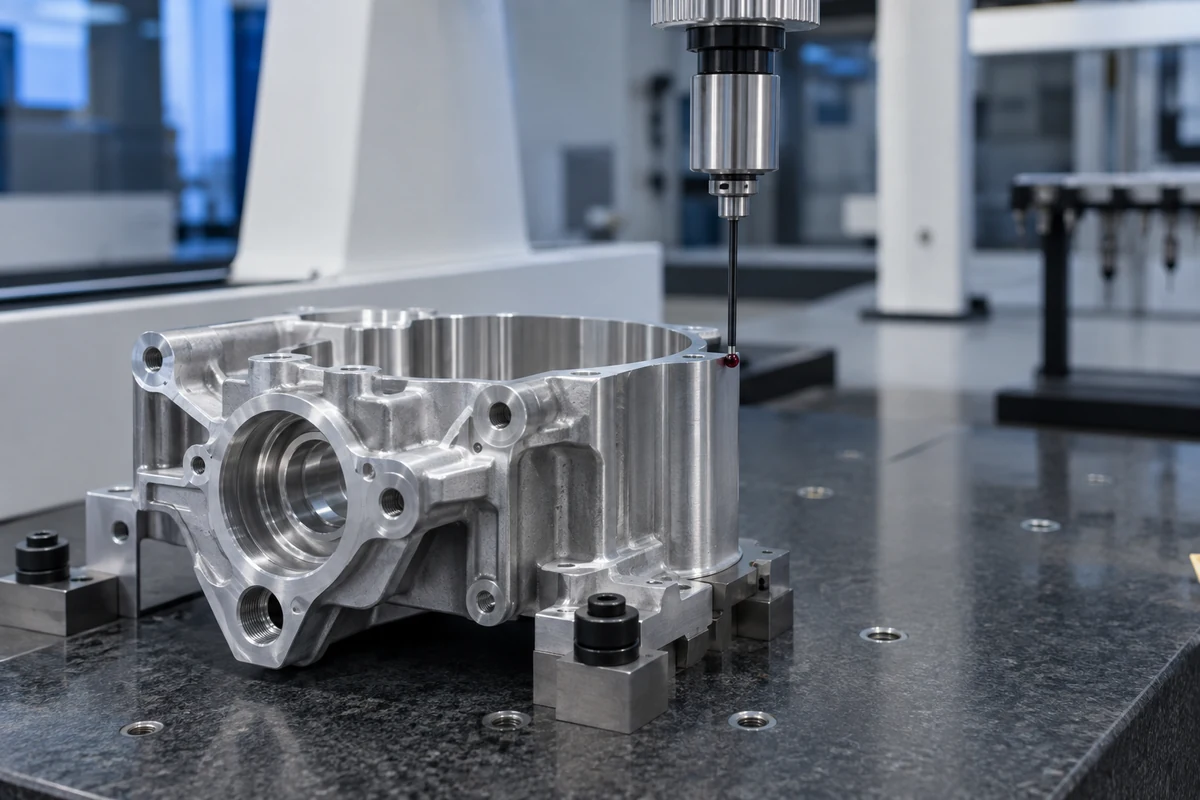
Solicite plan e informe vinculados al plano, alineación de referencias definida, métodos de medición adecuados y calibrados e identificación de material o lote. La trazabilidad metrológica afecta al resultado y su incertidumbre, no solo a una pegatina en el instrumento.
Puntos clave
- Acuerde características, muestreo y decisión de aceptación antes de producir.
- Distinga trazabilidad del material y trazabilidad metrológica.
- Exija contexto suficiente para entender método e incertidumbre.
1. Comience por la decisión de aceptación
Numere las características del plano y acuerde controles de primera pieza, durante proceso y finales. Defina muestreo, unidades, acabado final y formato. Pregunte cómo se gestionarán resultados límite y piezas no conformes. Un plan ligado a la función es más útil que una larga lista de cotas.
Elija el método por característica. Una máquina de medición por coordenadas puede evaluar muchas relaciones geométricas; calibres de rosca, micrómetros o instrumentos de rugosidad pueden ser preferibles para otras. Acuerde capacidad de medición sin suponer que una máquina demuestra todas las características.
2. Haga reproducible la configuración de MMC
Registre orientación, fijación, alineación, configuración de palpador y revisión del programa. Limpie pieza y punta. La guía de sensores de Renishaw explica por qué cualificación y medición requieren condiciones coherentes; su guía SP80 subraya calibración, limpieza y comprobaciones. Son referencias específicas de instrumentos, no una receta universal de palpado. [2] [4]
Considere temperatura y estabilice el montaje según el procedimiento. Renishaw aconseja evitar cambios innecesarios y operar cerca de las condiciones calibradas con su compensación. Registre condiciones relevantes; compensar no elimina automáticamente todos los efectos térmicos. [3]
3. Mantenga separadas dos trazabilidades
La trazabilidad del material relaciona pieza o lote con registros de material y proceso. La metrológica relaciona un resultado con una referencia mediante una cadena documentada de calibraciones que aportan incertidumbre. NIST aclara que un instrumento calibrado no vuelve trazable automáticamente cada resultado posterior. [1]
Solicite identificador del equipo, estado de calibración e incertidumbre o capacidad necesaria para decidir aceptación. Conserve revisión del plano y lote o número de serie con el informe para evitar atribuir la evidencia a otra pieza.
4. Pida documentación proporcionada al riesgo
Para un soporte común pueden bastar informe dimensional y registro del material acordados. Un proyecto exigente puede requerir primera pieza formal, registros aprobados o laboratorio externo. Defina esos entregables al cotizar; añadirlos tras producir puede dejar evidencias ausentes.
ISO/IEC 17025 trata la competencia y operación coherente de laboratorios de ensayo y calibración. Si necesita trabajo acreditado, compruebe que el alcance cubra la medición. Una norma o logotipo no demuestra la capacidad para su pieza; esta demostración no afirma ninguna certificación. [5]
- Vincule cada resultado a una característica del plano y una unidad.
- Identifique revisión, lote y fecha del informe.
- Registre desviaciones y disposición autorizada antes de enviar.
Respuestas antes de empezar.
No. También intervienen método, configuración, condiciones, incertidumbre y regla de aceptación acordada.
Referencias autorizadas
- Metrological Traceability: Frequently Asked Questions and NIST PolicyNIST
- Educational article — The sensorsRenishaw
- Temperature compensationRenishaw
- Maximising performance — SP80/SP80HRenishaw
- ISO/IEC 17025:2017 — Testing and calibration laboratoriesISO
Orientación técnica para preparar proyectos. Confirme planos, material y requisitos de aceptación para su aplicación.