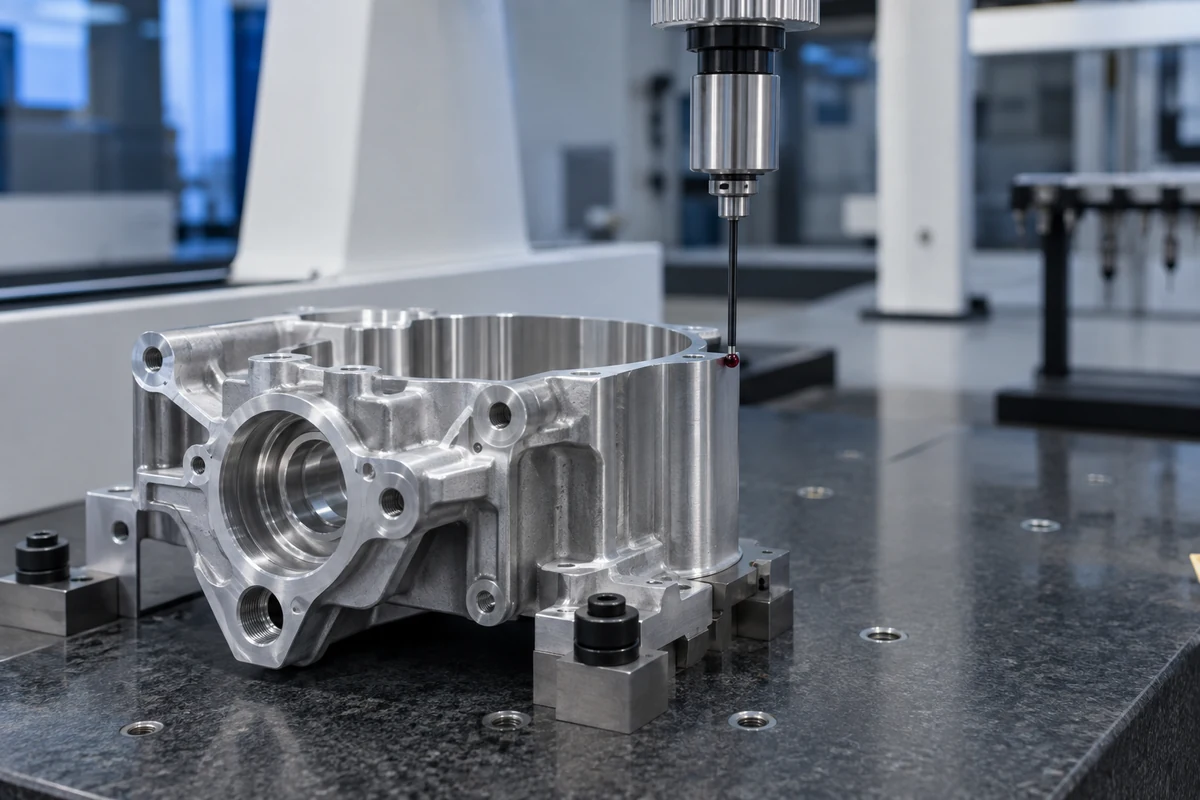
Demandez un plan et un rapport de contrôle liés au dessin, un alignement sur références défini, des méthodes adaptées et étalonnées, et l'identification matière ou lot. La traçabilité métrologique concerne un résultat avec son incertitude, pas seulement une étiquette sur l'instrument.
Points essentiels
- Convenir des caractéristiques, de l'échantillonnage et de l'acceptation avant production.
- Distinguer traçabilité matière et traçabilité métrologique.
- Demander assez de contexte pour comprendre méthode et incertitude.
1. Partir de la décision d'acceptation
Numérotez les caractéristiques du plan et convenez des contrôles de première pièce, en cours de fabrication ou finaux. Définissez échantillonnage, unités, état final et format du rapport. Clarifiez résultats limites et pièces non conformes. Un plan lié à la fonction vaut mieux qu'une longue liste de cotes.
Adaptez la méthode à la caractéristique. Une machine à mesurer tridimensionnelle évalue de nombreuses relations géométriques ; tampons filetés, micromètres ou appareils de rugosité peuvent être plus adaptés ailleurs. Convenez de la capacité de mesure nécessaire au lieu de supposer qu'une machine prouve tous les éléments.
2. Rendre le montage MMT reproductible
Consignez orientation, bridage, alignement sur références, configuration de palpage et révision du programme. Nettoyez pièce et stylet. Le guide capteurs de Renishaw explique pourquoi qualification et cycle de mesure doivent avoir des conditions cohérentes ; son guide SP80 insiste aussi sur étalonnage, propreté et vérifications. Ces références sont spécifiques aux instruments, pas une recette universelle de palpage. [2] [4]
Tenez compte de la température et stabilisez le montage conformément à la procédure. Renishaw recommande d'éviter les variations inutiles et de travailler près des conditions d'étalonnage avec son système de compensation. Enregistrez les conditions pertinentes ; la compensation ne supprime pas automatiquement tous les effets thermiques. [3]
3. Distinguer les deux traçabilités
La traçabilité matière relie pièce ou lot aux dossiers matière et processus. La traçabilité métrologique relie un résultat à une référence par une chaîne d'étalonnages documentée contribuant à l'incertitude. Le NIST précise qu'un instrument étalonné ne rend pas automatiquement chaque résultat ultérieur traçable. [1]
Demandez identifiant d'équipement, état d'étalonnage et informations d'incertitude ou de capacité utiles à l'acceptation. Conservez révision du plan et référence de lot ou série avec le rapport pour éviter toute attribution à une autre pièce.
4. Demander un dossier proportionné
Pour une équerre courante, un rapport dimensionnel et une preuve matière convenus peuvent suffire. Un projet exigeant peut nécessiter un dossier de première pièce formel, des enregistrements approuvés ou des résultats de laboratoire externe. Précisez ces livrables au devis ; les ajouter après production risque de laisser des preuves manquantes.
ISO/IEC 17025 porte sur la compétence et le fonctionnement cohérent des laboratoires d'essais et d'étalonnage. Si une prestation accréditée est requise, vérifiez que sa portée couvre la mesure demandée. Une norme ou un logo ne démontre pas l'aptitude pour votre pièce ; cette démonstration ne revendique aucune certification. [5]
- Reliez chaque résultat à une caractéristique et à une unité.
- Indiquez révision de pièce, lot et date du rapport.
- Documentez dérogations et décisions autorisées avant expédition.
Des réponses avant de commencer.
Non. Méthode, montage, conditions, incertitude et règle d'acceptation convenue interviennent également.
Références faisant autorité
- Metrological Traceability: Frequently Asked Questions and NIST PolicyNIST
- Educational article — The sensorsRenishaw
- Temperature compensationRenishaw
- Maximising performance — SP80/SP80HRenishaw
- ISO/IEC 17025:2017 — Testing and calibration laboratoriesISO
Conseils techniques pour préparer un projet. Confirmez le plan, le matériau et les critères d'acceptation de votre application.