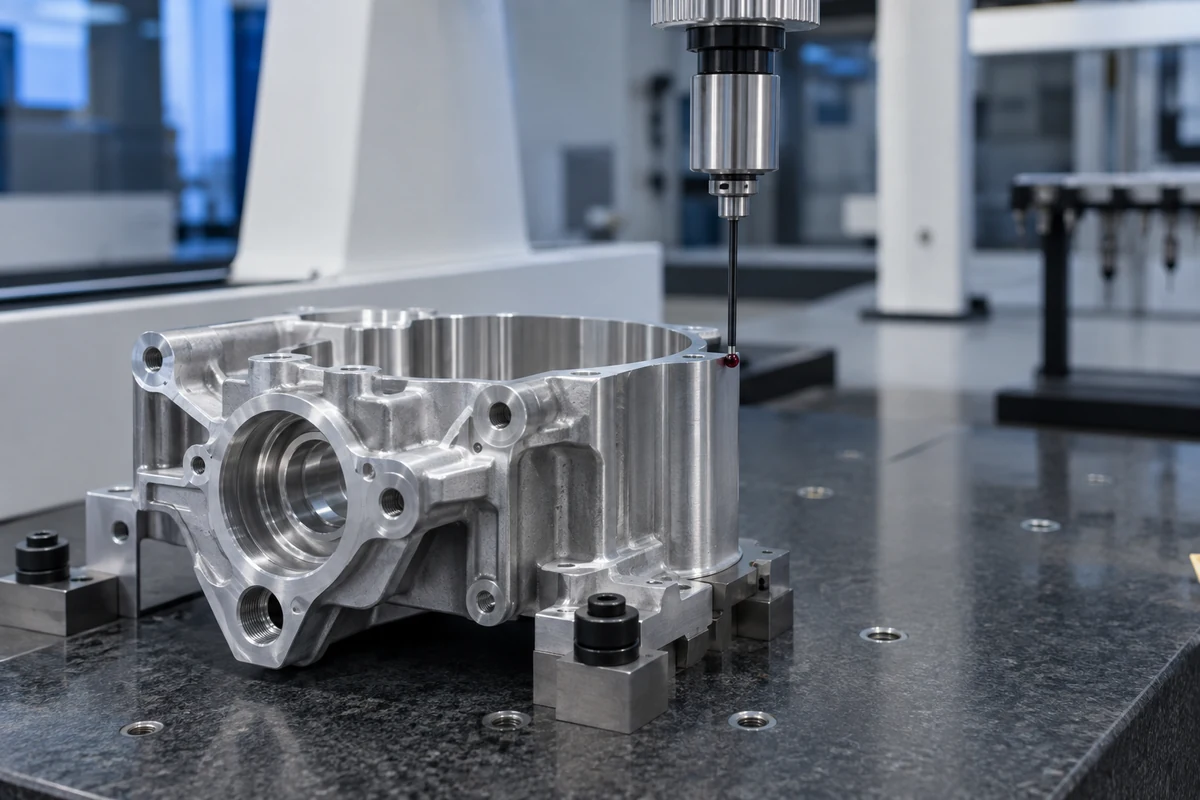
Запросите связанные с чертежом план и отчёт контроля, определённое выравнивание по базам, подходящие откалиброванные методы и идентификацию материала или партии. Метрологическая прослеживаемость относится к результату и неопределённости, а не только к наклейке прибора.
Ключевые выводы
- До производства согласуйте характеристики, выборку и решение о приёмке.
- Разделяйте прослеживаемость материала и метрологическую прослеживаемость.
- Результаты должны содержать контекст метода и неопределённости.
1. Начните с решения о приёмке
Пронумеруйте характеристики и согласуйте проверки первой детали, в процессе и на выпуске. Задайте выборку, единицы, конечное состояние поверхности и формат отчёта. Уточните обращение с пограничными результатами и несоответствующими деталями. План, связанный с функцией, полезнее длинного перечня размеров.
Выбирайте метод по характеристике. Координатно-измерительная машина оценивает многие геометрические связи; для других требований предпочтительны резьбовые калибры, микрометры или приборы шероховатости. Согласуйте измерительные возможности, не предполагая, что одна машина подтверждает всё.
2. Сделайте настройку КИМ воспроизводимой
Запишите ориентацию детали, оснастку, выравнивание по базам, конфигурацию щупа и ревизию программы. Очистите деталь и наконечник. Руководство Renishaw по датчикам объясняет согласованность условий квалификации и измерительного цикла; руководство SP80 подчёркивает калибровку, чистоту и проверки системы. Это указания для конкретных приборов, не универсальная схема измерений. [2] [4]
Учитывайте температуру и стабилизацию согласно процедуре. Renishaw рекомендует избегать ненужных температурных изменений и работать близко к условиям калибровки с системой компенсации. Регистрируйте существенные условия: компенсация не устраняет автоматически все тепловые эффекты. [3]
3. Разделяйте два вида прослеживаемости
Прослеживаемость материала связывает деталь или партию с записями материала и обработки. Метрологическая прослеживаемость связывает результат с эталоном через документированную цепь калибровок с вкладами неопределённости. NIST прямо указывает: калиброванный прибор сам по себе не делает каждый последующий результат прослеживаемым. [1]
Запросите идентификатор оборудования, статус калибровки и данные неопределённости или возможностей, нужные для приёмки. Храните ревизию чертежа и номер партии или серии вместе с отчётом, чтобы доказательства не приписали другой детали.
4. Запросите соразмерный комплект выпуска
Для обычного кронштейна могут быть достаточны согласованный размерный отчёт и запись материала. Более ответственный проект может требовать формальные документы первой детали, утверждённые записи процесса или внешнюю лабораторию. Определите это при запросе цены: после изготовления некоторые доказательства получить уже нельзя.
ISO/IEC 17025 касается компетентности и согласованной работы испытательных и калибровочных лабораторий. Если нужна аккредитованная работа, проверьте область аккредитации для требуемого измерения. Название стандарта или логотип не подтверждает возможности для вашей детали; эта демонстрация не заявляет сертификацию. [5]
- Свяжите каждый результат с характеристикой чертежа и единицей.
- Укажите ревизию детали, партию и дату отчёта.
- До отправки запишите отклонения и санкционированное решение.
Ответы до начала работы.
Нет. Важны также метод, настройка, условия, неопределённость и согласованное правило приёмки.
Авторитетные источники
- Metrological Traceability: Frequently Asked Questions and NIST PolicyNIST
- Educational article — The sensorsRenishaw
- Temperature compensationRenishaw
- Maximising performance — SP80/SP80HRenishaw
- ISO/IEC 17025:2017 — Testing and calibration laboratoriesISO
Технические рекомендации для подготовки проекта. Подтвердите чертёж, материал и требования приёмки для своего применения.