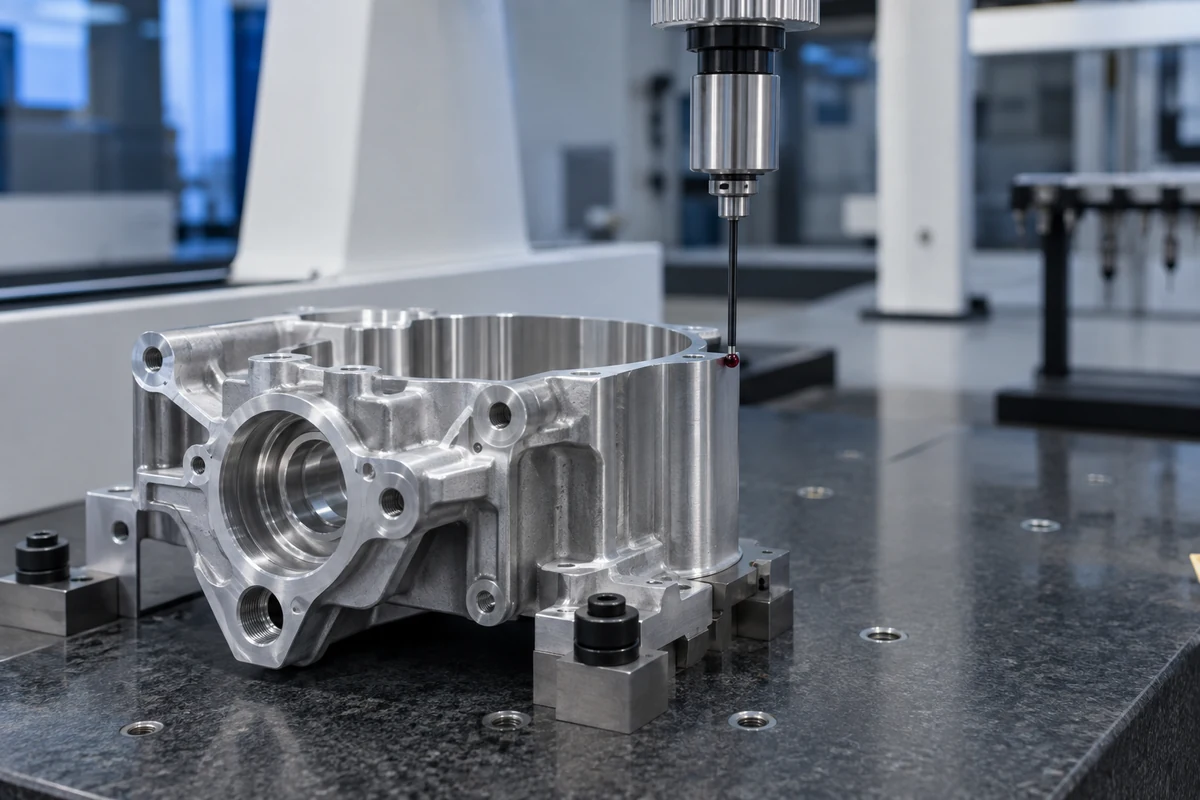
図面に対応する検査計画と報告、明確なデータム合わせ、適切に校正された測定方法、材料またはロット識別を要求します。計量トレーサビリティは測定結果と不確かさに関するもので、機器の校正ラベルだけではありません。
重要ポイント
- 生産前に特性、抜取り、合否判定を合意します。
- 材料ロット追跡と計量トレーサビリティを区別します。
- 方法と不確かさを理解できる情報を添えて結果を求めます。
1. 合否判定から始める
図面特性に番号を付け、初品、工程内、最終検査の対象を合意します。抜取り、単位、最終表面状態、報告形式を定義し、境界付近の結果と不適合品の処理を確認します。寸法の長い一覧よりも、機能を決める特性に結び付く計画が役立ちます。
特性ごとに測定法を選びます。三次元測定機は多くの幾何関係を評価できますが、ねじゲージ、マイクロメータ、表面性状測定器が適する要求もあります。一台ですべてを証明できると考えず、必要な測定能力を合意します。
2. 三次元測定機の設定を再現可能にする
部品方向、治具、データム合わせ、プローブ構成、プログラム改訂を記録し、ワークとスタイラスを清掃します。Renishawのセンサー資料は、プローブ校正条件と測定サイクルを一致させる理由を説明しています。SP80資料も校正、清潔さ、システム確認を重視します。機器別の参考情報であり、汎用の測定条件ではありません。[2] [4]
手順に従って温度を考慮し、設定を安定させます。Renishawは自社補正システムで不要な温度変化を避け、校正条件に近い状態で動作させるよう勧めています。補正ですべての熱影響が消えると考えず、必要な条件を記録してください。[3]
3. 二種類のトレーサビリティを区別する
材料トレーサビリティは部品やロットを材料・加工記録と結び付けます。計量トレーサビリティは、不確かさに寄与する記録された校正連鎖を通じて測定結果を参照に結び付けます。NISTは、校正済みの機器だけでは後続のすべての結果をトレーサブルにできないと明記しています。[1]
設備識別、校正状態、合否判定に必要な不確かさまたは測定能力を要求します。図面改訂とロット・製造番号を報告と保管し、別部品へ証拠を誤用しないようにします。
4. リスクに見合う出荷資料を求める
一般的なブラケットは、合意した寸法報告と材料記録で足りる場合があります。厳しい案件では正式な初品資料、承認済み工程記録、外部試験所の結果が必要な場合があります。生産後の追加要求では資料が不足する可能性があるため、見積り時に定義します。
ISO/IEC 17025は試験・校正機関の能力と一貫した運営を扱います。認定業務が必要な場合は、要求する測定が認定範囲に含まれるか確認してください。規格名やロゴだけでは部品に必要な能力を証明できません。このデモは認証を主張していません。[5]
- 各結果を図面特性と単位に結び付けます。
- 部品改訂、ロット、報告日を記載します。
- 出荷前に逸脱と承認された処置を記録します。
始める前に、疑問を解決。
いいえ。測定方法、設定、環境、不確かさ、合意した判定ルールも必要です。
信頼できる参照資料
- Metrological Traceability: Frequently Asked Questions and NIST PolicyNIST
- Educational article — The sensorsRenishaw
- Temperature compensationRenishaw
- Maximising performance — SP80/SP80HRenishaw
- ISO/IEC 17025:2017 — Testing and calibration laboratoriesISO
案件準備のための技術ガイドです。用途に合わせ図面、材料、受入要件を確認してください。